

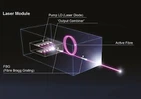

ในตัดด้วยเลเซอร์การประมวลผล การเรียงตัวของหัวตัดเลเซอร์ที่ออกโดยเลเซอร์และเลนส์โฟกัสมาบรรจบกันที่จุดหนึ่ง (โฟกัส) ผู้ปฏิบัติงานจำเป็นต้องตรวจสอบให้แน่ใจว่าลำแสงเลเซอร์ที่ประมวลผลอยู่ตรงกลางของหัวฉีด และปรับแผ่นระยะห่างของหัวฉีด
ระยะห่างของพื้นผิวของวัสดุ (ขึ้นอยู่กับความหนาของแผ่น) ก๊าซแรงดันสูงจะถูกปล่อยออกมาที่หัวฉีด และใช้ลำแสงเลเซอร์เพื่อทำการตัดให้เสร็จสมบูรณ์ สาเหตุของความล้มเหลวมีดังนี้:

1. ผลกระทบของความเร็วตัดต่อคุณภาพการตัด
สำหรับความหนาแน่นของพลังงานเลเซอร์และวัสดุที่กำหนด ความเร็วในการตัดจะเป็นไปตามสูตรเชิงประจักษ์ ตราบเท่าที่ค่าดังกล่าวสูงกว่าค่าระดับประเทศ ความเร็วในการตัดของวัสดุจะเป็นสัดส่วนกับความหนาแน่นของพลังงานเลเซอร์ กล่าวคือ การเพิ่มความหนาแน่นของพลังงานสามารถ ปรับปรุงความเร็วในการตัด ความหนาแน่นของพลังงานที่อ้างถึงในที่นี้ไม่ได้เกี่ยวข้องเฉพาะกับกำลังเอาท์พุตของเลเซอร์เท่านั้น แต่ยังรวมถึงโหมดคุณภาพลำแสงด้วย นอกจากนี้ ลักษณะของระบบการโฟกัสด้วยลำแสง ซึ่งก็คือขนาดของจุดหลังการโฟกัส ยังมีอิทธิพลอย่างมากต่อการตัดด้วยเลเซอร์
ความเร็วในการตัดแปรผกผันกับความหนาแน่น (ความถ่วงจำเพาะ) และความหนาของวัสดุที่ตัด ในขณะที่พารามิเตอร์อื่นๆ คงที่ ปัจจัยที่ช่วยเพิ่มความเร็วตัดคือ:
① เพิ่มพลัง (ภายในช่วงที่กำหนด เช่น 500 ~ 2 000W)
② ปรับปรุงโหมดแสงสว่าง (เช่น จากโหมดสูงเป็นโหมดต่ำจนถึง TEM00):
③ ลดขนาดของจุดโฟกัส (เช่น การโฟกัสด้วยเลนส์ทางยาวโฟกัสสั้น การใช้กระจกโฟกัสแอสเฟอริคัล):
การตัดวัสดุที่มีพลังงานการระเหยเริ่มต้นต่ำ (เช่น พลาสติก ลูกแก้ว ฯลฯ): ตัดวัสดุที่มีความหนาแน่นต่ำ (เช่น ไม้สนขาว ฯลฯ); ตัดวัสดุบาง.
โดยเฉพาะอย่างยิ่งสำหรับวัสดุโลหะ ในกรณีที่การเปลี่ยนแปลงกระบวนการอื่นๆ คงที่ ความเร็วในการตัดด้วยเลเซอร์สามารถมีช่วงการปรับสัมพัทธ์และยังคงรักษาคุณภาพการตัดที่น่าพอใจได้ ซึ่งจะกว้างกว่าส่วนที่หนาเล็กน้อยเมื่อตัดโลหะที่บาง ในบางครั้ง ความเร็วในการตัดที่ช้าจะทำให้พื้นผิวการระเหยของวัสดุละลายร้อนถูกระบายออก ทำให้ชิ้นงานมีความหยาบมาก
2. อิทธิพลของการปรับตำแหน่งจุดขายต่อคุณภาพการตัด
เนื่องจากความหนาแน่นของกำลังเลเซอร์มีอิทธิพลอย่างมากต่อความเร็วในการตัด การเลือกความยาวโฟกัสของเลนส์จึงเป็นเรื่องสำคัญ ขนาดจุดหลังจากโฟกัสลำแสงเลเซอร์แล้วจะเป็นสัดส่วนกับความยาวโฟกัสของเลนส์ และขนาดจุดหลังลำแสง ถูกโฟกัสโดยเลนส์ทางยาวโฟกัสสั้นมีขนาดเล็กมาก ความหนาแน่นของพลังงานนอกจุดที่ดีที่สุดนั้นสูงมาก ซึ่งเป็นประโยชน์ต่อการตัดวัสดุมาก แต่ข้อเสียคือความลึกสั้นมาก ขอบการปรับมีขนาดเล็ก และ คุณภาพต่ำมาก โดยทั่วไปเหมาะสำหรับการตัดวัสดุเต็มรูปแบบด้วยความเร็วสูง เนื่องจากทางยาวโฟกัสยาวผ่านหมุดมีความลึกโฟกัสที่กว้าง ตราบใดที่มีความหนาแน่นของพลังงานเพียงพอ จึงเหมาะสำหรับการตัดชิ้นงานหนา
หลังจากพิจารณาแล้วว่าจะใช้เลนส์ทางยาวโฟกัสใด ตำแหน่งโฟกัสที่สัมพันธ์กับพื้นผิวของชิ้นงานมีความสำคัญเป็นพิเศษเพื่อให้มั่นใจในคุณภาพของการตัด เนื่องจากความหนาแน่นของพลังงานสูงสุดที่โฟกัส ในกรณีส่วนใหญ่ ตำแหน่งโฟกัสจะอยู่ที่พื้นผิวของชิ้นงานเมื่อทำการตัด หรือต่ำกว่าพื้นผิวเล็กน้อย ตลอดกระบวนการตัด การตรวจสอบให้แน่ใจว่าโฟกัสอยู่ในตำแหน่งที่สัมพันธ์กับชิ้นงานเป็นเงื่อนไขสำคัญเพื่อให้ได้คุณภาพการตัดที่คงที่ บางครั้ง เนื่องจากความเย็นและความร้อนที่ไม่ดีในงานก่อสร้าง ความยาวโฟกัสจึงเปลี่ยนไป ซึ่งจำเป็นต้องปรับตำแหน่งโฟกัสให้ทันเวลา
เมื่อโฟกัสอยู่ในตำแหน่งที่ดีที่สุด สลิตจะเล็กที่สุด ประสิทธิภาพจะสูงสุด และความเร็วตัดที่ดีที่สุดจะได้ผลลัพธ์การตัดที่ดีที่สุด ในการใช้งานส่วนใหญ่ จุดรวมลำแสงจะถูกปรับให้อยู่ใต้หัวฉีดเท่านั้น ระยะห่างระหว่างหัวฉีดและพื้นผิวชิ้นงานโดยทั่วไปประมาณ 1.5 มม.

3. อิทธิพลของแรงดันแก๊สเสริมต่อคุณภาพการตัด
โดยทั่วไป การตัดวัสดุจำเป็นต้องใช้ก๊าซเสริม และปัญหาส่วนใหญ่เกี่ยวข้องกับประเภทและความดันของก๊าซเสริม โดยปกติแล้ว ก๊าซเสริมจะถูกปล่อยออกมาร่วมกับลำแสงเลเซอร์ ปกป้องเลนส์จากการปนเปื้อนและพัดพาเอาตะกรันด้านล่างของพื้นที่การตัดออกไป สำหรับวัสดุอโลหะและวัสดุโลหะบางส่วน อากาศอัดหรือก๊าซทางเพศถูกใช้เพื่อกำจัดวัสดุที่หลอมละลายและระเหยออก ในขณะที่ยับยั้งการเผาไหม้ที่มากเกินไปในบริเวณการตัด สำหรับการตัดด้วยเลเซอร์โลหะส่วนใหญ่ ก๊าซแอคทีฟ (ส่วนใหญ่เป็น 02) จะถูกใช้เพื่อสร้างปฏิกิริยาคายความร้อนออกซิเดชันกับโลหะร้อน และความร้อนเพิ่มเติมส่วนนี้สามารถเพิ่มความเร็วในการตัดได้ 1/3~ 1/2 ภายใต้หลักการของการบำรุงรักษาแก๊สเสริม ความดันแก๊สเป็นปัจจัยที่สำคัญมาก เมื่อตัดวัสดุบางด้วยความเร็วสูง ต้องใช้แรงดันแก๊สสูงเพื่อป้องกันไม่ให้ด้านหลังของรอยบากติดกับตะกรัน เมื่อความหนาของวัสดุเพิ่มขึ้นหรือความเร็วในการตัดช้าลง ความดันก๊าซจะลดลงอย่างเหมาะสม เพื่อป้องกันคมตัดพลาสติก การตัดด้วยแรงดันก๊าซที่ต่ำกว่าจะดีกว่า แนวทางปฏิบัติในการตัดด้วยเลเซอร์แสดงให้เห็นว่าเมื่อก๊าซเสริมมีค่าเป็น 02 ความบริสุทธิ์ของก๊าซจะส่งผลอย่างมากต่อคุณภาพการตัด การลดความบริสุทธิ์ลง 2 เปอร์เซ็นต์จะลดความเร็วตัดลง 50 เปอร์เซ็นต์ และส่งผลให้คุณภาพของการตัดลดลงอย่างมาก
ข้อมูลติดต่อ:
หากคุณมีความคิดใด ๆ โปรดอย่าลังเลที่จะพูดคุยกับเรา ไม่ว่าลูกค้าของเราจะอยู่ที่ไหนและความต้องการของเราคืออะไร เราจะทำตามเป้าหมายของเราเพื่อให้ลูกค้าของเราได้รับสินค้าคุณภาพสูง ราคาต่ำ และบริการที่ดีที่สุด
 Email:info@loshield.com
 โทรศัพท์:0086-18092277517
 โทรสาร: 86-29-81323155
 วีแชท:0086-18092277517


