

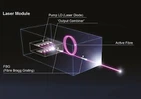

การประยุกต์ใช้ของโมดูลเลเซอร์ในการวางตำแหน่งเครื่องมือกลเกี่ยวข้องกับการวัดที่มีความแม่นยำสูง- การตรวจสอบแบบไดนามิก และการควบคุมอัตโนมัติ หลักการสำคัญคือการใช้ความเป็นเชิงเส้นและทิศทางสูงของเลเซอร์เพื่อให้ได้ตำแหน่งระดับไมครอน-หรือแม้แต่นาโนเมตร-

1. บทนำ: การแสวงหาความแม่นยำในการกำหนดตำแหน่งอย่างไม่สิ้นสุด
เป็นเวลาหลายทศวรรษแล้วที่แกนหลักของการวางตำแหน่งเครื่องมือกลคือระบบกลไก เช่น บอลสกรูและโรตารีเอ็นโค้ดเดอร์ แม้ว่าระบบเหล่านี้จะมีประสิทธิภาพ แต่โดยธรรมชาติแล้วระบบเหล่านี้ถูกจำกัดโดยปรากฏการณ์ทางกายภาพ: การขยายตัวจากความร้อน การฟันเฟือง การสึกหรอ และแรงเสียดทาน เนื่องจากค่าความคลาดเคลื่อนที่ยอมรับได้ลดลงจากไมโครเมตรเหลือต่ำกว่า-ไมครอนในอุตสาหกรรมต่างๆ เช่น การบินและอวกาศ การแพทย์ และทัศนศาสตร์ ข้อจำกัดเหล่านี้จึงกลายเป็นต้นเหตุสำคัญของข้อผิดพลาดและต้นทุน
เข้าสู่เลเซอร์: แหล่งกำเนิดแสงที่มีความต่อเนื่อง สีเดียว และมีการคอลลิเมตสูง คุณสมบัติพื้นฐานทำให้เป็นไม้บรรทัดในอุดมคติสำหรับการวัดแบบไม่-สัมผัสและมีความแม่นยำสูง- โมดูลเลเซอร์ไม่ใช่เครื่องมือในห้องปฏิบัติการที่แปลกใหม่อีกต่อไป สิ่งเหล่านี้กำลังกลายเป็นเทคโนโลยีที่สำคัญอย่างรวดเร็ว ซึ่งช่วยเพิ่มศักยภาพให้กับเครื่องมือกลเพื่อให้บรรลุประสิทธิภาพระดับใหม่ ซึ่งนำไปสู่ยุคของการตัดเฉือนที่ขับเคลื่อนด้วยข้อมูลอันชาญฉลาด-
2. เทคโนโลยีหลัก: การวางตำแหน่งด้วยเลเซอร์ทำงานอย่างไร
เทคนิคการวัดด้วยเลเซอร์หลักสองเทคนิคมีส่วนสำคัญในการใช้งานเครื่องมือกล โดยแต่ละเทคนิคเหมาะสมกับความแม่นยำและความต้องการในการดำเนินงานที่แตกต่างกัน
2.1 เลเซอร์อินเตอร์เฟอโรเมท
หลักการ:วิธีนี้อาศัยธรรมชาติของคลื่นแสง ลำแสงเลเซอร์จะถูกแบ่งออกเป็นลำแสงการวัดและลำแสงอ้างอิง ลำแสงการวัดจะสะท้อนออกจากชิ้นงานที่กำลังเคลื่อนที่ (เช่น แกนเครื่องจักร) แล้วรวมตัวใหม่กับลำแสงอ้างอิง และสร้างรูปแบบการรบกวน โดยการนับการแกว่งในรูปแบบนี้ (ขอบ) ระบบจะคำนวณการกระจัดที่มีความแม่นยำสูง
ส่วนประกอบของระบบ:หัวเลเซอร์ความถี่คงที่ ตัวแยกลำแสง ตัวสะท้อนกลับ (ลูกบาศก์มุม) และตัวตรวจจับแสง
ข้อได้เปรียบ:ความแม่นยำที่เหนือชั้น สามารถลดความละเอียดได้ถึงระดับนาโนเมตร เป็นมาตรฐานทองคำสำหรับการสอบเทียบและตรวจสอบความแม่นยำทางเรขาคณิตของเครื่องมือเครื่องจักรที่มีความแม่นยำสูงพิเศษ-
2.2 สามเหลี่ยมเลเซอร์
หลักการ:วิธีนี้ใช้ตรีโกณมิติอย่างง่าย เลเซอร์ไดโอดจะฉายจุดหรือเส้นบนพื้นผิวเป้าหมาย แสงที่สะท้อนจะโฟกัสไปที่เครื่องตรวจจับที่ไวต่อตำแหน่ง- (เช่น เซ็นเซอร์ CCD หรือ CMOS) เมื่อระยะห่างของเป้าหมายเปลี่ยนไป ตำแหน่งของจุดเลเซอร์บนเครื่องตรวจจับจะเปลี่ยนไป การเปลี่ยนแปลงนี้ได้รับการคำนวณเพื่อกำหนดระยะทางหรือโปรไฟล์ที่แน่นอน
ส่วนประกอบของระบบ:เลเซอร์ไดโอด เลนส์โฟกัส และเซ็นเซอร์ CMOS/CCD
ข้อได้เปรียบ:ทนทาน ต้นทุนค่อนข้างต่ำ- และดีเยี่ยมสำหรับการวัดพื้นผิวที่หลากหลาย เหมาะอย่างยิ่งสำหรับงานที่ไม่ต้องมีการสัมผัสกัน เช่น การตั้งค่าเครื่องมือ การสแกนชิ้นงาน และการตรวจสอบรูปร่างของพื้นผิว
3. สถานการณ์การใช้งานที่สำคัญในเครื่องมือกล
โมดูลเลเซอร์ได้ย้ายจากห้องปฏิบัติการมาตรวิทยาไปยังพื้นที่การผลิตโดยตรง ทำให้สามารถนำไปใช้งานได้หลากหลาย
3.1 ปิด-คำติชมและการชดเชยตำแหน่งลูป
บทบาท:ทำหน้าที่เป็นระบบการวัดภายนอกที่มีความเที่ยงตรงสูง- ซึ่งทำงานคู่ขนานหรือแม้กระทั่งแทนที่เครื่องชั่งแก้วแบบเดิม โดยจะให้การตอบกลับแบบเรียลไทม์-แก่คอนโทรลเลอร์ CNC เกี่ยวกับตำแหน่งที่แท้จริงของเครื่องมือหรือแกน
ค่า:ซึ่งช่วยให้สามารถชดเชยข้อผิดพลาดแบบเรียลไทม์{0}}ที่เกิดจากการเติบโตทางความร้อนของบอลสกรู การสึกหรอทางกล และระยะฟันเฟือง ซึ่งช่วยปรับปรุงความแม่นยำเชิงปริมาตรของเครื่องได้อย่างมาก
3.2 การสอบเทียบเครื่องมือกลและการวินิจฉัยข้อผิดพลาดทางเรขาคณิต
แอปพลิเคชัน:ระบบเลเซอร์อินเทอร์เฟอโรมิเตอร์แบบพกพาใช้สำหรับการตรวจสอบประสิทธิภาพเป็นระยะ
พารามิเตอร์ที่วัดได้:
ความแม่นยำของตำแหน่งเชิงเส้นและการทำซ้ำ
ความตรง การขว้าง และการหันเห
ความเหลี่ยมระหว่างแกน
ค่า:ระบุปริมาณการเสื่อมสภาพของเครื่องมือกลเมื่อเวลาผ่านไป ให้ข้อมูลสำหรับการบำรุงรักษาเชิงคาดการณ์ และรับประกันความสม่ำเสมอของ-คุณภาพของชิ้นส่วนในระยะยาว ซึ่งเป็นสิ่งสำคัญสำหรับการรับรองและการควบคุมคุณภาพ
3.3 การตั้งค่าเครื่องมืออัจฉริยะและการตรวจจับการแตกหัก
แอปพลิเคชัน:ขณะนี้เครื่องตั้งเครื่องมือเลเซอร์ในตัวกลายเป็นคุณสมบัติทั่วไปในเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC
ขั้นตอนการทำงาน:เครื่องจักรจะเคลื่อนเครื่องมือแต่ละชิ้นผ่านลำแสงเลเซอร์โดยอัตโนมัติ เพื่อวัดความยาวและเส้นผ่านศูนย์กลางได้อย่างแม่นยำ ระบบเดียวกันนี้สามารถตรวจจับเครื่องมือที่สูญหายหรือเสียหายได้หากไม่มีสัญญาณที่คาดหวัง
ค่า:ช่วยให้การจัดการเครื่องมือเป็นอัตโนมัติเต็มรูปแบบ ลดเวลาการตั้งค่าได้อย่างมาก และป้องกันการสูญเสียแบทช์ที่ร้ายแรงซึ่งเกิดจากความล้มเหลวของเครื่องมือที่ตรวจไม่พบ
3.4 การวางตำแหน่งชิ้นงานและ-การวัดในกระบวนการ
แอปพลิเคชัน:เลเซอร์ดิสเพลสเมนต์เซนเซอร์ที่ติดตั้งอยู่ภายในพื้นที่ทำงานของเครื่องจักร
ขั้นตอนการทำงาน:เซ็นเซอร์จะสแกนชิ้นส่วนดิบเพื่อระบุตำแหน่งและทิศทางที่แน่นอน ("การค้นหาชิ้นส่วน") นอกจากนี้ยังสามารถวัดคุณลักษณะที่สำคัญของชิ้นส่วนระหว่างกลาง-กระบวนการ ทำให้เกิด-วงปิดระหว่างการวัดและการตัดเฉือน
ค่า:ขจัดข้อผิดพลาดจากการซ่อมแซมชิ้นส่วน-และทำให้การผลิต "ชิ้นส่วนแรก-ถูกต้อง-ถูกต้อง" นี่เป็นเทคโนโลยีพื้นฐานสำหรับเซลล์การตัดเฉือนแบบปรับตัว "วัด-ตัด-ในโรงงานอัจฉริยะ

4. ข้อดีหลัก: ประสิทธิภาพที่ก้าวกระโดด
การบูรณาการโมดูลเลเซอร์ทำให้เกิดประโยชน์ในการเปลี่ยนแปลง:
ความแม่นยำที่ไม่เคยมีมาก่อน:ขยายขอบเขตความแม่นยำที่ทำได้ตั้งแต่ระดับไมโครมิเตอร์ไปจนถึงระดับย่อย-ไมครอนและแม้แต่นาโนเมตร
ประสิทธิภาพที่เพิ่มขึ้นอย่างมาก:งานการวัด ตั้งค่า และสอบเทียบอัตโนมัติช่วยลดเวลา-ในการตัด และเพิ่มประสิทธิภาพของอุปกรณ์โดยรวม (OEE)
ความฉลาดทางกระบวนการและข้อมูล:ให้กระแสข้อมูลแบบเรียลไทม์- ช่วยให้สามารถติดตามกระบวนการ ตรวจสอบย้อนกลับ และเพิ่มประสิทธิภาพได้ นี่คือรากฐานสำหรับ Digital Twin และกลยุทธ์การควบคุมแบบปรับเปลี่ยนได้
ความน่าเชื่อถือที่เพิ่มขึ้น:การวัดแบบไม่สัมผัส-ช่วยลดการสึกหรอทางกล การตรวจสอบอย่างต่อเนื่องช่วยให้สามารถบำรุงรักษาเชิงคาดการณ์ได้ ป้องกันการหยุดทำงานโดยไม่ได้วางแผนไว้
การเพิ่มประสิทธิภาพต้นทุนระยะยาว-:แม้ว่าการลงทุนเริ่มแรกจะมีนัยสำคัญ แต่จะถูกชดเชยด้วยการลดลงอย่างมากของเศษซาก การปรับปรุงการใช้สินทรัพย์ และต้นทุนที่เกี่ยวข้องกับการควบคุมคุณภาพและการทำงานซ้ำที่ลดลง
5. ความท้าทายและข้อพิจารณาในการดำเนินการ
การนำเทคโนโลยีเลเซอร์มาใช้ไม่ใช่อุปสรรค:
ความเชี่ยวชาญทางเทคนิค:ต้องการบุคลากรที่มีทักษะในการบูรณาการระบบ การติดตั้ง การจัดตำแหน่ง และการตีความข้อมูลอย่างเหมาะสม
ความอ่อนไหวต่อสิ่งแวดล้อม:โดยเฉพาะอย่างยิ่งอินเทอร์เฟอโรเมทของเลเซอร์ที่มีความไวต่อสภาพแวดล้อม-อุณหภูมิ ความกดอากาศ ความชื้น และการสั่นสะเทือนจะต้องได้รับการควบคุมหรือชดเชยโดยใช้เซ็นเซอร์สิ่งแวดล้อม
การลงทุนเริ่มแรก:ระบบเลเซอร์ประสิทธิภาพสูง-แสดงถึงรายจ่ายฝ่ายทุนจำนวนมาก ซึ่งจำเป็นต้องมีกรณีทางธุรกิจที่ชัดเจนและการวิเคราะห์ ROI
การบำรุงรักษาอย่างต่อเนื่อง:แหล่งกำเนิดเลเซอร์นั้นจำเป็นต้องมีการสอบเทียบเป็นระยะเพื่อรักษาความแม่นยำที่ระบุไว้เมื่อเวลาผ่านไป
6. แนวโน้มในอนาคต: เส้นทางสู่การผลิตที่ชาญฉลาดยิ่งขึ้น
วิวัฒนาการของเทคโนโลยีเลเซอร์ในการตัดเฉือนกำลังเร่งตัวขึ้น:
การบูรณาการเชิงลึกและความเป็นโมดูล:ฟังก์ชันการวัดด้วยเลเซอร์จะถูกฝังลงในระบบ CNC และเฟรมเครื่องจักรอย่างราบรื่น โดยให้ความแม่นยำแบบ "ปลั๊ก-และ-เล่น"
ฟิวชั่นข้อมูลเซ็นเซอร์หลายตัว:ข้อมูลเลเซอร์จะถูกรวมเข้ากับข้อมูลจากระบบวิชันซิสเต็ม เทอร์โมคัปเปิล และมาตรความเร่ง เพื่อสร้างแบบจำลองสุขภาพดิจิทัลที่ครอบคลุมของกระบวนการตัดเฉือนทั้งหมด
AI-ขับเคลื่อนการชดเชยเชิงคาดการณ์:อัลกอริธึมปัญญาประดิษฐ์จะวิเคราะห์ข้อมูลเลเซอร์ในอดีตและ-แบบเรียลไทม์เพื่อคาดการณ์การเคลื่อนตัวของความร้อนและข้อผิดพลาดทางเรขาคณิตก่อนที่จะเกิดขึ้น ช่วยให้สามารถชดเชยเชิงรุกได้
ปิดสนิท-วนซ้ำใน-การควบคุมกระบวนการ:เส้นแบ่งระหว่างการวัดและการตัดเฉือนจะเบลอโดยสิ้นเชิง โดยเครื่องสแกนเลเซอร์จะตรวจสอบรูปทรงของชิ้นส่วนอย่างต่อเนื่อง และ CNC จะปรับเส้นทางเครื่องมือแบบเรียลไทม์-เพื่อการผลิต "ครั้งแรก-ที่ถูกต้อง" อย่างแท้จริง
7. บทสรุป
โมดูลเลเซอร์ได้เปลี่ยนจากตัวเลือกขั้นสูงไปเป็นส่วนประกอบหลักของเครื่องมือเครื่องจักรอัจฉริยะประสิทธิภาพสูง-อย่างชัดเจน โดยให้ "ดวงตา" สำหรับความแม่นยำ และ "ปีก" สำหรับประสิทธิภาพ ตอบโจทย์ข้อจำกัดพื้นฐานของระบบกลไกโดยตรง เมื่ออุตสาหกรรม 4.0 เติบโตเต็มที่ การบูรณาการเชิงลึกของเทคโนโลยีการวัดด้วยเลเซอร์จะเป็นรากฐานที่สำคัญสำหรับการสร้างโรงงานที่โปร่งใส แม่นยำ และเป็นอิสระแห่งอนาคต โดยจะขับเคลื่อนการผลิตไปสู่ขีดความสามารถและคุณภาพในระดับใหม่อย่างไม่หยุดยั้ง
ข้อมูลการติดต่อ:
หากคุณมีความคิดใด ๆ โปรดพูดคุยกับเรา ไม่ว่าลูกค้าของเราจะอยู่ที่ไหนและความต้องการของเราคืออะไร เราจะปฏิบัติตามเป้าหมายของเราเพื่อให้ลูกค้าของเราได้รับคุณภาพสูง ราคาต่ำ และบริการที่ดีที่สุด
 อีเมล์:info@loshield.com; laser@loshield.com
 โทร:0086-18092277517; 0086-17392801246
 แฟกซ์: 86-29-81323155
 วีแชท:0086-18092277517; 0086-17392801246


